Как да изберем подходящия диск за гранитогрес, керамика, камък и бетон, защо понякога спира да реже и как можем да възстановим режещата му способност?
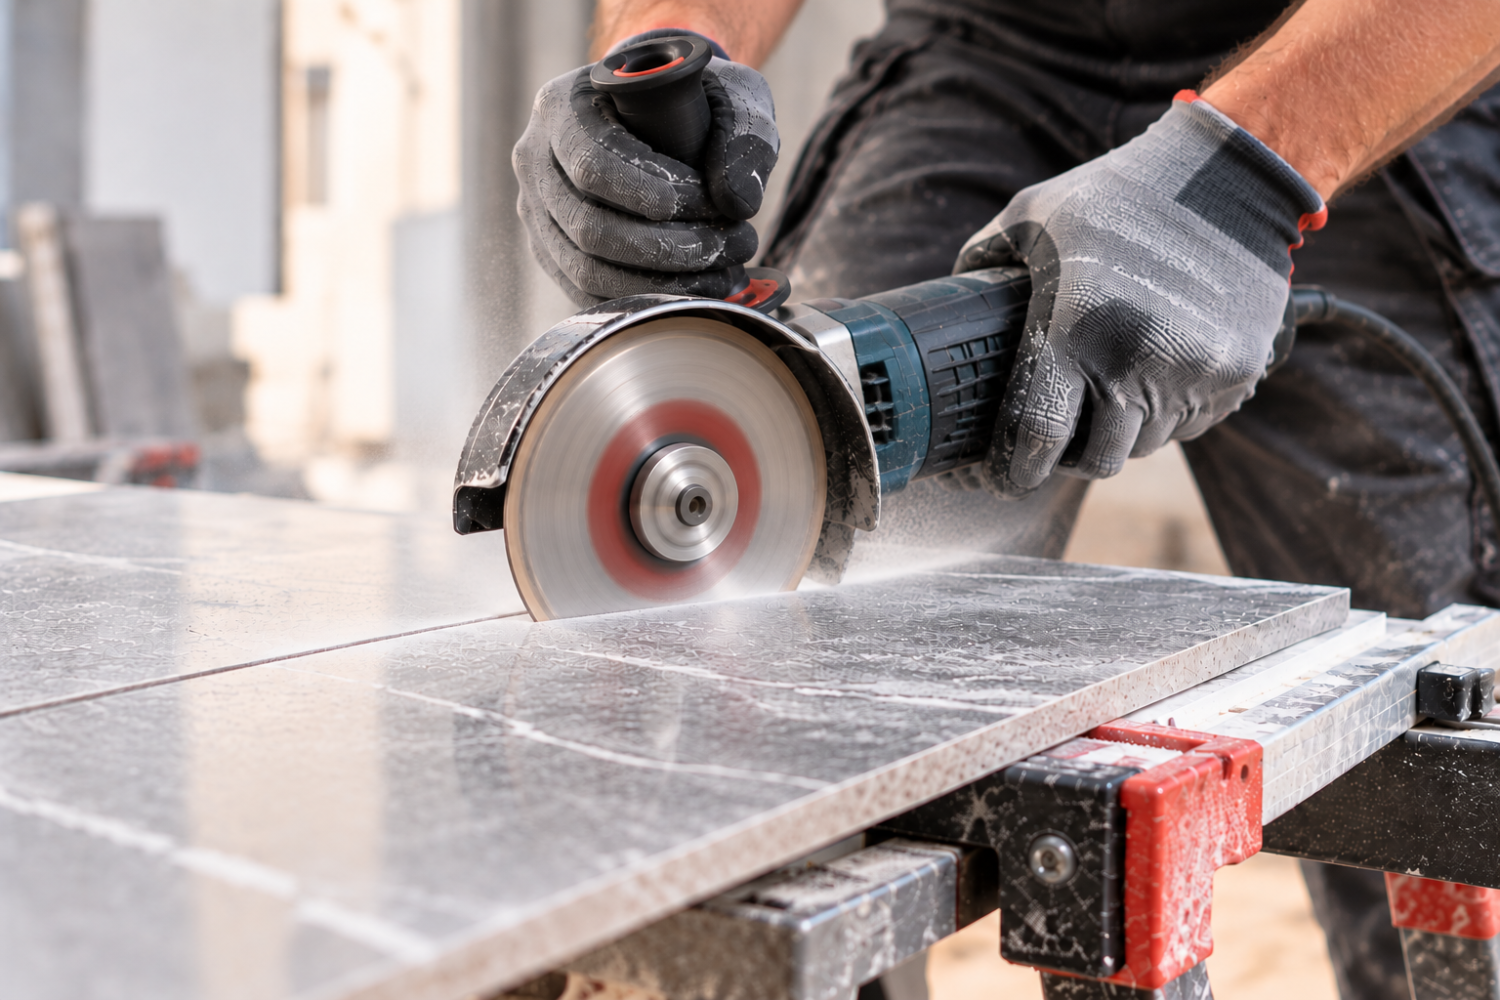
Диамантените дискове са сред най-използваните консумативи в строителството и довършителните работи. С тях режем керамични плочки, гранитогрес, естествен камък, бетон, тухли и редица други твърди материали.
На пръв поглед изборът изглежда лесен — купуваме диск с подходящ диаметър и обозначение за съответния материал. В действителност обаче два диска с почти еднакъв външен вид могат да имат съвсем различно поведение.
Единият може да реже бързо, но да отчупва глазурата на плочките. Другият да осигурява отличен завършек, но да прегрява при продължително сухо рязане. Трети може да работи добре с бетон, но да се износва необичайно бързо при рязане на абразивни материали.
Правилният избор зависи не само от материала, но и от конструкцията на диска, начина на охлаждане, оборотите и качеството на търсения срез.
1. Как всъщност реже диамантеният диск?
За разлика от дисковете за метал, които постепенно се изразходват чрез износване на абразивния материал, диамантените дискове използват режещ ръб с множество синтетични диамантени зърна.
Тези зърна са закрепени в специална свързваща матрица, обикновено на метална основа. При работа те постепенно се износват, а матрицата освобождава старите зърна и открива нови.
Това обяснява една от най-важните особености на диамантените дискове:
За твърдите материали често е необходима по-мека свързваща матрица, а за меките и силно абразивни материали — по-твърда.
Причината е следната:
-
При твърди материали като гранитогрес и гранит диамантените зърна се затъпяват, а матрицата трябва да се износва достатъчно бързо, за да освобождава нови.
-
При меки, но абразивни материали като пресен бетон и някои видове тухли матрицата се износва по-бързо. Затова е необходима по-устойчива връзка, която задържа диамантите по-дълго.
Това е общ принцип, а не универсална рецепта. Реалният състав на диска се определя и от вида на машината, охлаждането и конкретния материал.
Затова надписът „Diamond“ сам по себе си не означава, че дискът е подходящ за всяка задача.
2. Видове диамантени дискове според формата на режещия ръб
Формата на периферията е един от най-лесните начини да разпознаем предназначението на даден диск. Тя влияе върху охлаждането, отвеждането на праха и отпадъчния материал, скоростта на рязане и качеството на среза.
Дискове с непрекъснат режещ ръб (Continuous Rim)
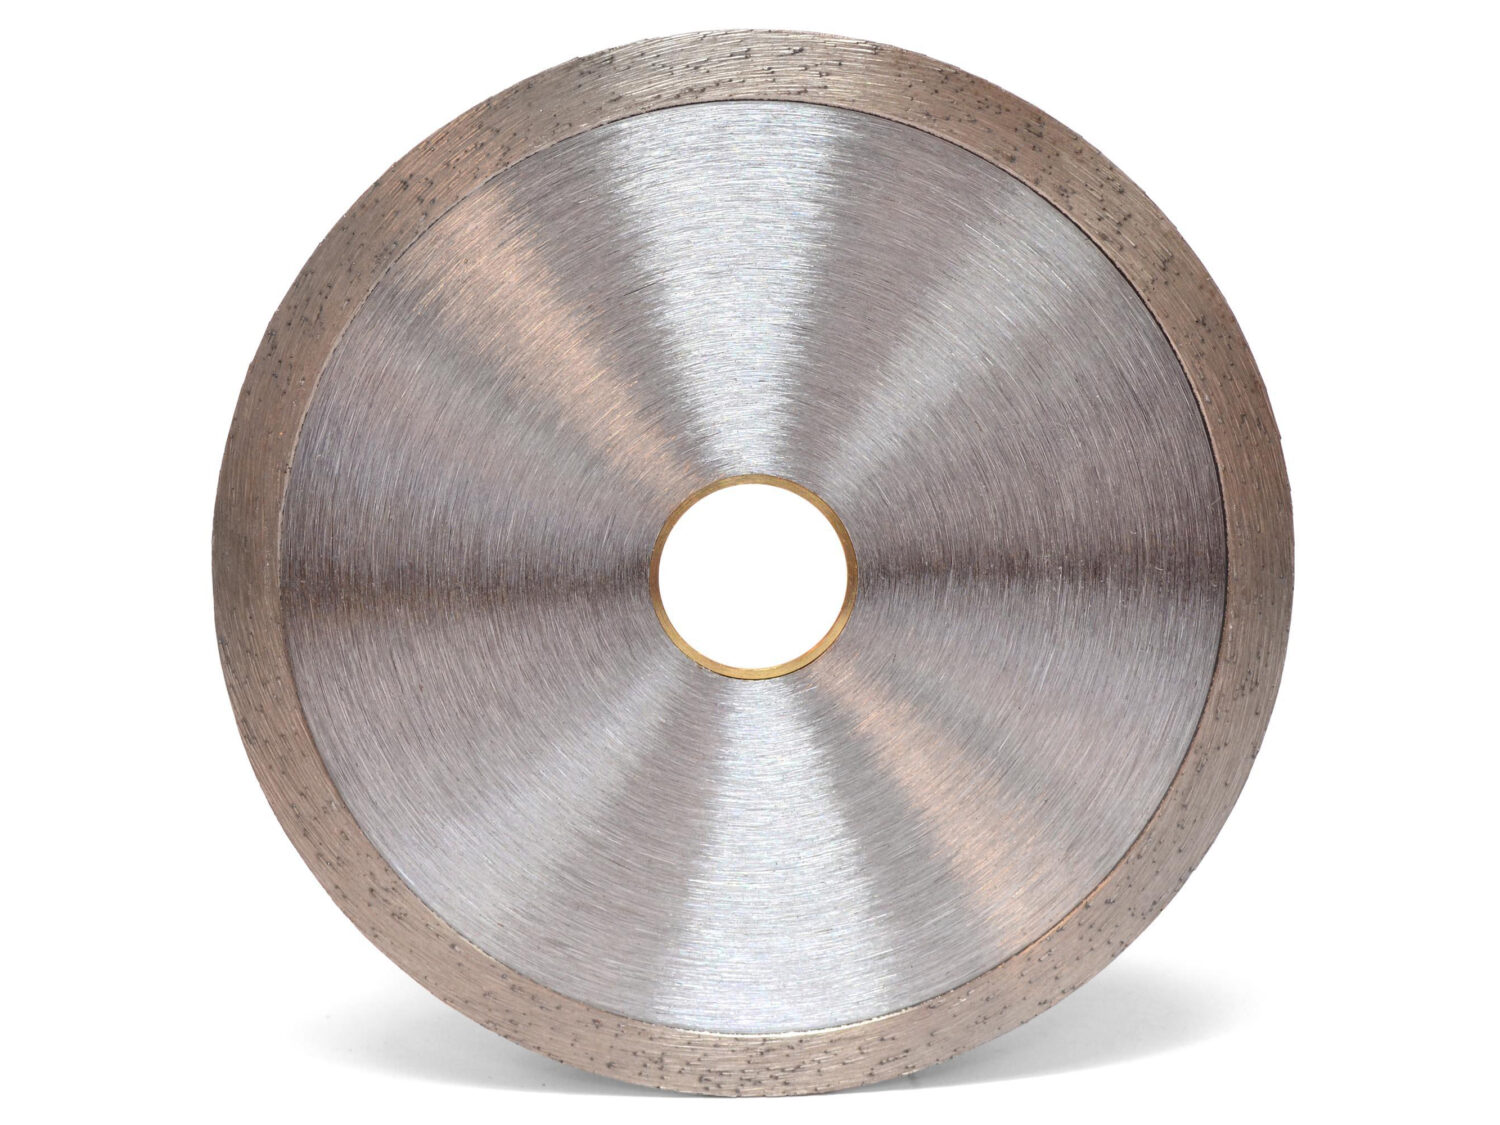
Тези дискове имат плътен диамантен пръстен, без големи прекъсвания по периферията.
Основното им предимство е равномерният контакт с материала, който намалява риска от отчупване на ръбовете.
Подходящи са за:
-
Керамични плочки и фаянс.
-
Гранитогрес.
-
Мрамор и други декоративни камъни.
-
Видими срезове, при които качеството на ръба е особено важно.
Недостатъкът им е, че обикновено отвеждат топлината и отпадъчния материал по-трудно от сегментираните дискове.
Много от тях са предназначени за мокро рязане, но съществуват и модели за суха работа.
Практически съвет: При рязане на глазирани плочки тънък диск с непрекъснат ръб, предназначен за съответния материал, обикновено осигурява по-чист срез от универсален сегментиран диск.
Турбо дискове (Turbo Rim)
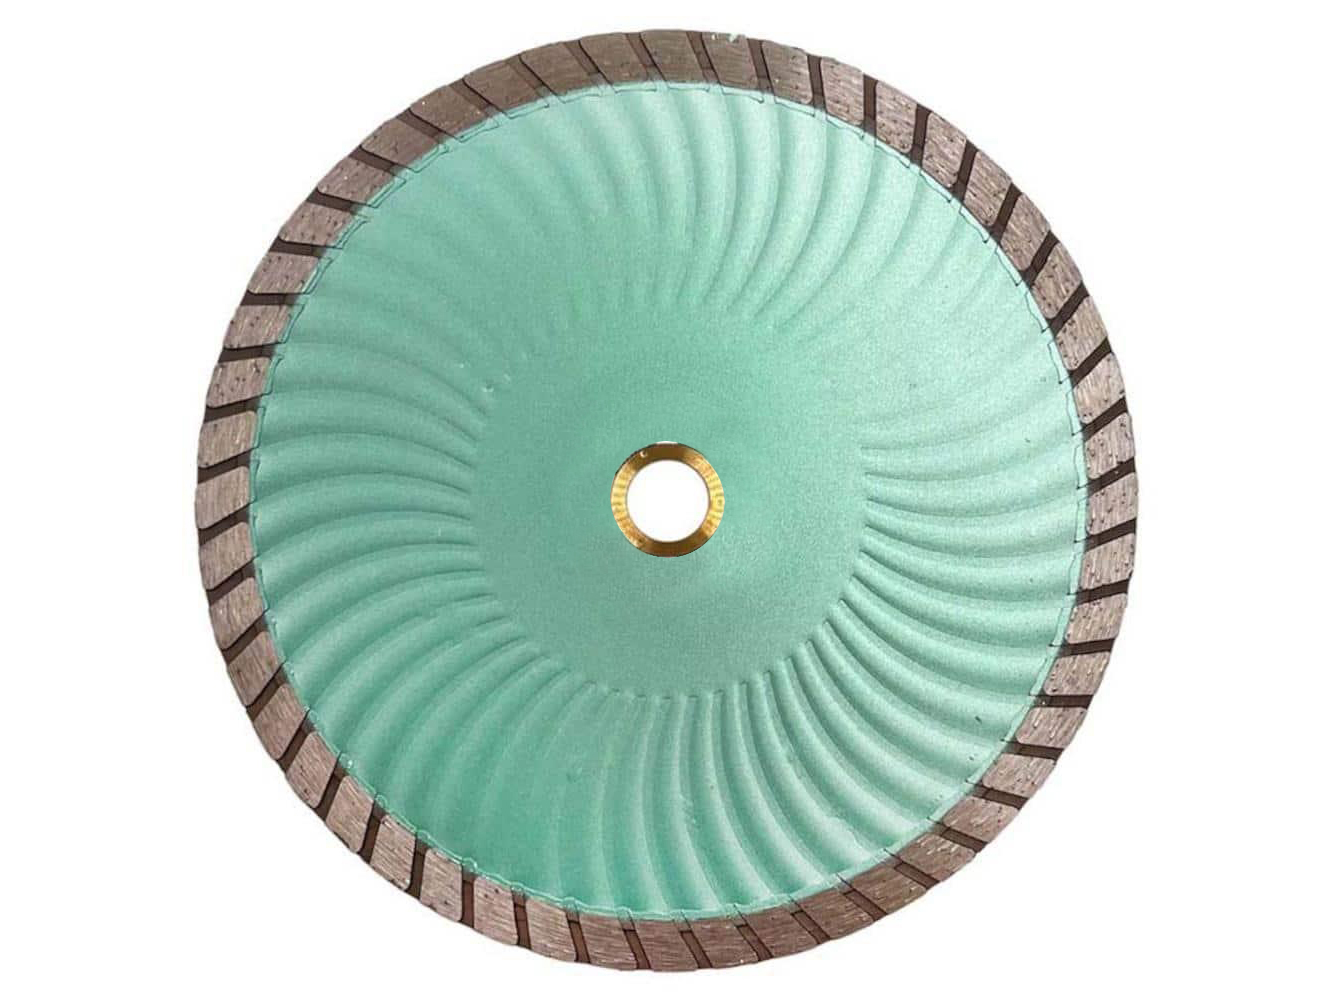
Турбо дисковете имат характерен релефен режещ ръб с вълнообразни или спираловидни канали.
Тази конструкция подпомага отвеждането на праха и топлината, като същевременно запазва сравнително постоянен контакт с материала.
Подходящи са за:
-
Гранитогрес.
-
Гранит и други твърди камъни.
-
Бетон и някои строителни материали.
-
Рязане, при което се търси баланс между скорост и качество.
Турбо конструкцията често е добър избор за работа с ъглошлайф, особено когато се налага сухо рязане.
При декоративни плочки обаче не всеки турбо диск осигурява достатъчно чист ръб.
Сегментирани дискове (Segmented Rim)
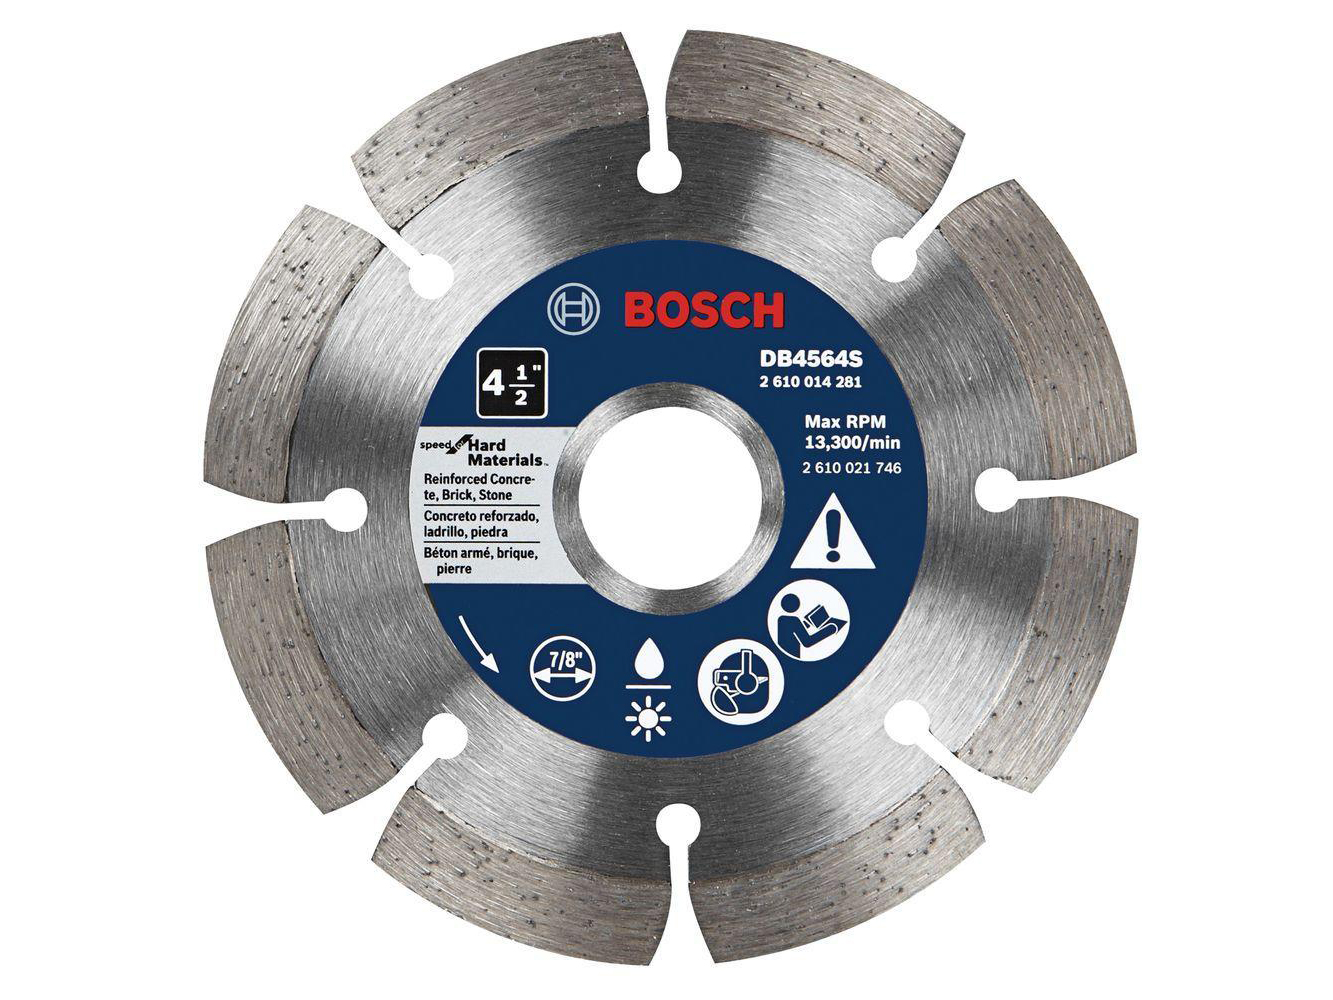
При тях диамантеният пръстен е разделен на отделни сегменти, между които има отвори.
Тези отвори подобряват охлаждането и отвеждането на отпадъчния материал.
Използват се основно за:
-
Бетон и стоманобетон, когато дискът е предназначен за тях.
-
Тухли и зидария.
-
Бетонни блокчета.
-
Камък и други масивни строителни материали.
Предимството им е високата производителност при подходящи условия. Недостатъкът е, че обикновено оставят по-груб срез.
За видими ръбове на фаянс и гранитогрес стандартният сегментиран диск рядко е най-подходящият избор.
Специализирани конструкции
Освен трите основни вида съществуват и редица разновидности.
Например тънки турбо дискове с много ситен релеф, често обозначавани като Fine Turbo, както и дискове с мрежовидна или ромбовидна структура на режещата периферия.
Тези конструкции могат да осигурят много добър баланс между чистота на среза, производителност и охлаждане.
Съществуват и дискове с допълнителни охлаждащи отвори в стоманеното тяло, усилени фланци и специална геометрия за ограничаване на вибрациите.
Важно е обаче да се знае, че външната шарка не е достатъчна, за да определим качеството или предназначението на диска. Два визуално еднакви модела могат да използват различна диамантена концентрация и различна свързваща матрица.
Точно затова техническата информация от производителя е по-важна от външния вид.
3. Кой диск за какъв материал?
Следващата таблица обобщава основните приложения. Тя е ориентир за избор, а не заместител на спецификациите на конкретния диск.
| Материал | Подходяща конструкция | Особености |
|---|---|---|
| Фаянс и глазирана керамика | Непрекъснат ръб | Приоритет е чистият срез без отчупвания. |
| Гранитогрес | Специализиран непрекъснат или фин турбо ръб | Необходима е подходяща матрица за твърди материали. |
| Гранит | Турбо или специализиран сегментиран | Изборът зависи от дебелината и качеството на среза. |
| Мрамор | Непрекъснат или специализиран турбо | Важно е да се избегнат отчупвания по декоративния ръб. |
| Бетон | Сегментиран или турбо | Избор според твърдостта и абразивността на бетона. |
| Стоманобетон | Специализиран диск за армиран бетон | Не всеки диск за бетон е подходящ за арматура. |
| Тухли и зидария | Сегментиран | Добро отвеждане на праха и отпадъчния материал. |
| Асфалт | Специализиран сегментиран | Необходима е матрица, устойчива на силно абразивно износване. |
Важно: Дисковете за рязане на бетон не бива автоматично да се приемат за подходящи за всички видове камък или керамика. Универсалните модели са компромис между различни приложения, докато специализираните са оптимизирани за конкретни материали.
4. Обороти и скорост на рязане
Една от най-често срещаните грешки е предположението, че колкото по-високи са оборотите, толкова по-добре реже диамантеният диск.
В действителност оптималната скорост зависи от материала, диаметъра на диска, конструкцията му и начина на охлаждане.
Тук трябва да разграничим две понятия.
Обороти (об/мин, RPM) — броят завъртания на диска за една минута.
Периферна скорост (m/s) — скоростта, с която режещият ръб преминава през материала.
Например диск с диаметър 125 mm при 10 000 об/мин има периферна скорост приблизително 65,4 m/s. При същите обороти диск с диаметър 230 mm достига около 120,4 m/s.
Това показва защо оборотите не могат да се разглеждат независимо от диаметъра.
Препоръчителни периферни скорости
Следващите стойности са ориентировъчни диапазони, срещани в техническите препоръки за определени класове диамантени дискове.
| Материал | Ориентировъчна периферна скорост |
|---|---|
| Твърд гранитогрес и други много твърди хомогенни материали | 20–30 m/s |
| Гранит | 25–40 m/s |
| Мрамор и варовик | 30–50 m/s |
| Бетон | 30–50 m/s |
| Стоманобетон | 30–40 m/s |
| Асфалт | 45–60 m/s |
Диапазоните са обобщени и не са универсални настройки за всеки диск или машина. За керамика и гранитогрес например отделни производители посочват и по-високи скорости за конкретни продукти.
Тези стойности са особено полезни при работа с машини, които позволяват регулиране на оборотите.
При стандартен ъглошлайф без регулиране изборът трябва да бъде обратният — подбираме диск, проектиран за оборотите на машината.
Не бива да приемаме, че намаляването на оборотите винаги подобрява среза. Някои дискове работят по-добре при висока периферна скорост, а други са оптимизирани за по-бавни машини.
Как се превръща периферната скорост в обороти?
За ориентир следващата таблица показва оборотите, необходими за достигане на различни периферни скорости.
| Диаметър | 30 m/s | 40 m/s | 50 m/s | 60 m/s |
|---|---|---|---|---|
| 115 mm | 4 980 | 6 640 | 8 300 | 9 970 |
| 125 mm | 4 580 | 6 110 | 7 640 | 9 170 |
| 150 mm | 3 820 | 5 090 | 6 370 | 7 640 |
| 180 mm | 3 180 | 4 240 | 5 310 | 6 370 |
| 230 mm | 2 490 | 3 320 | 4 150 | 4 980 |
Стойностите са закръглени и служат за ориентация.
Внимание: Това не са максимално допустимите обороти на дисковете. Винаги проверявайте максималните обороти, обозначени върху конкретния диск. Те трябва да са равни или по-високи от максималните обороти на машината, а диаметърът трябва да е разрешен от производителя ѝ.
Не използвайте по-голям диск на малък ъглошлайф чрез премахване на предпазителя или поставяне на нестандартни преходници.
5. Сухо или мокро рязане?
Начинът на охлаждане има огромно значение както за качеството на среза, така и за живота на диска.
Сухо рязане
Основното предимство е удобството. Не е необходима водна система и инструментът може да се използва на различни места.
Недостатъците са по-високата температура и образуването на значително количество прах.
При продължително рязане дискът може да прегрее, което да доведе до деформация на стоманеното тяло, загуба на стабилност или повреда на режещите сегменти.
Затова при сухо рязане са необходими периодични прекъсвания, съобразени с указанията на производителя.
Някои производители препоръчват приблизително 20 секунди рязане, последвани от 10 секунди охлаждане извън среза. Това обаче не е универсално правило.
Мокро рязане
При мокрото рязане водата охлажда режещия ръб и отмива образуваните частици.
Предимствата са:
-
По-добро охлаждане.
-
По-малко прах във въздуха.
-
По-стабилна работа при продължителни срезове.
-
Потенциално по-добро качество на ръба.
Мокрото рязане е особено полезно при работа с настолни машини за плочки, каменоделски машини и оборудване за интензивна професионална употреба.
Никога не добавяйте вода към обикновен електрически ъглошлайф, който не е проектиран за мокра работа. За целта се използва специализирано оборудване с подходяща електрическа защита.
Също така диск, обозначен единствено за мокро рязане, не трябва да се използва на сухо.
6. Защо диамантеният диск спира да реже?
Това е един от най-интересните проблеми при работа с диамантени дискове.
Понякога дискът изглежда почти нов, но започва да реже значително по-бавно. Необходимо е по-голямо усилие, появяват се повече топлина и шум, а качеството на среза се влошава.
Причината невинаги е, че диамантеният слой е износен.
Възможно е дискът просто да е загубил част от режещата си способност вследствие на т.нар. „glazing“ – заглаждане или „полиране“ на режещата повърхност.
Какво представлява заглаждането?
При продължително рязане на твърди материали диамантените зърна постепенно се затъпяват.
Ако свързващата матрица не се износва достатъчно бързо, старите зърна остават на повърхността, вместо да бъдат освободени и заменени от нови.
В резултат дискът започва повече да трие материала, отколкото ефективно да го реже.
Това може да се случи и при сравнително нови дискове.
Характерни признаци са:
-
Значително намаляване на скоростта на рязане.
-
Необходимост от по-силен натиск.
-
Повишено нагряване.
-
Необичаен шум или свистене.
-
Видимо загладена режеща периферия.
Добрата новина е, че в много случаи този проблем може да бъде отстранен.
7. Как се „заточва“ диамантен диск?
Терминът „заточване“ не е напълно точен, но е широко използван.
При тази процедура всъщност премахваме част от свързващата матрица и износените диамантени зърна, така че да се открият нови, способни да режат ефективно.
На английски процедурата се нарича „dressing“.
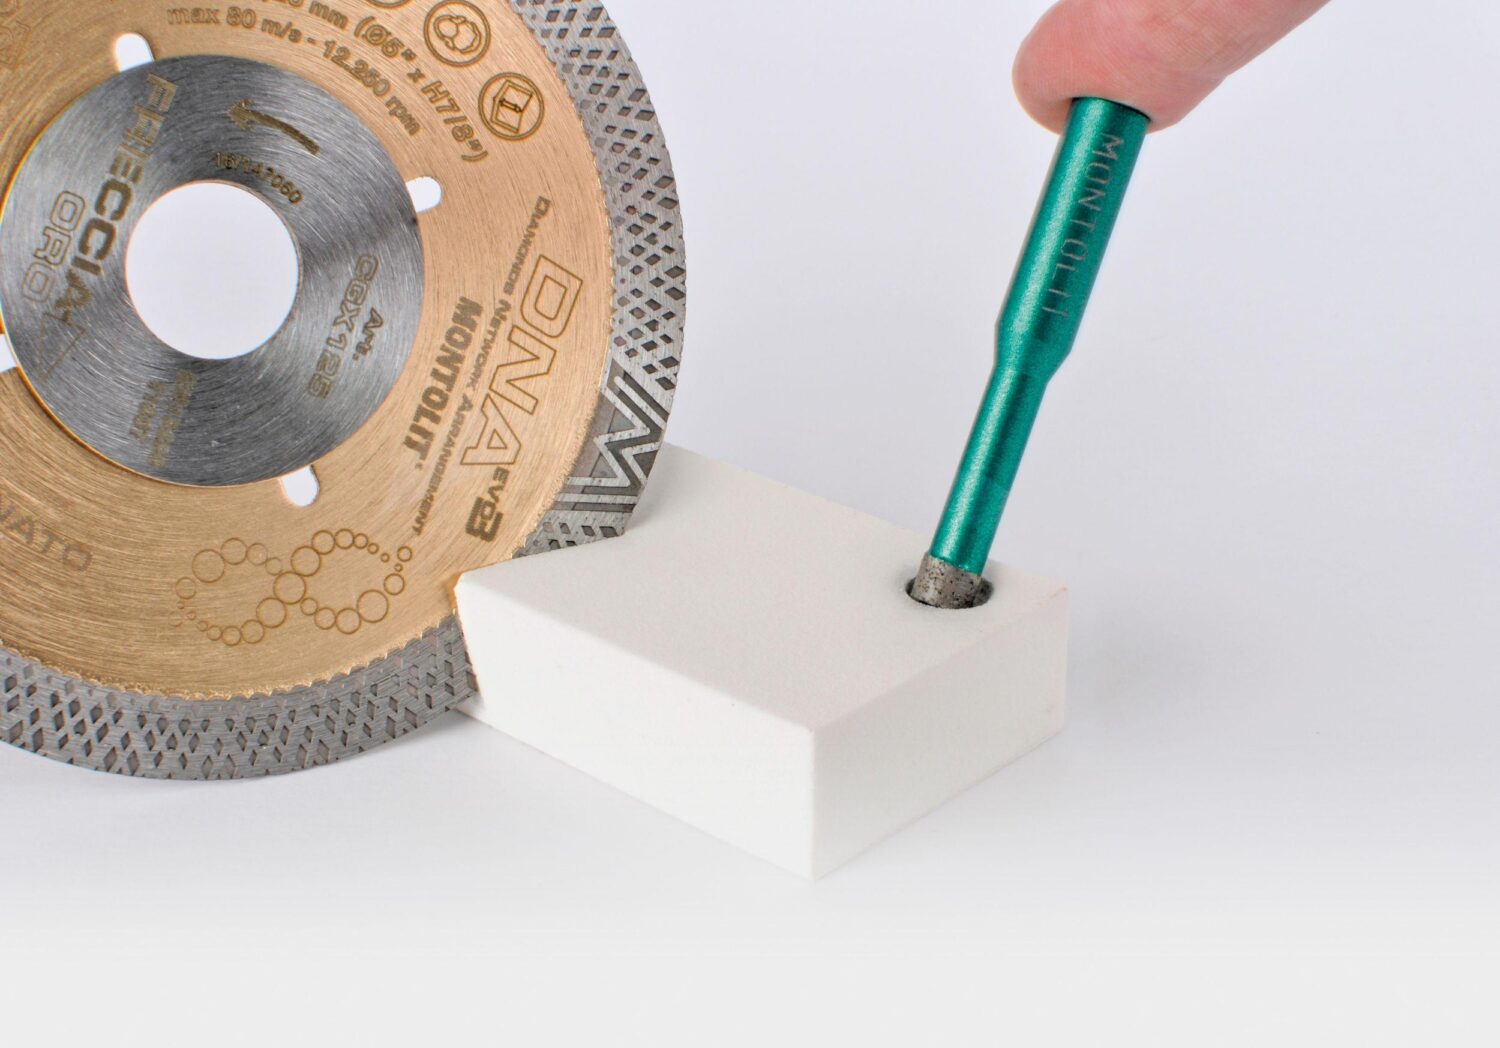
Специализираните абразивни блокове за възстановяване на диамантени дискове са един от начините за отстраняване на загладения слой.
Метод 1: Специализиран камък за възстановяване
На пазара се предлагат специални абразивни блокове, предназначени за възстановяване на режещата способност на диамантени дискове.
Често се изработват от силно абразивни материали, включително силициев карбид.
Принципът е прост — чрез няколко контролирани среза в абразивния блок се отстранява част от загладената матрица.
Процедурата се изпълнява съгласно указанията на производителя на диска и абразивния блок.
Метод 2: Обикновена тухла или абразивен бетонен блок
Това е практичен метод, който може да бъде полезен на строителния обект.
Подходяща мека, абразивна тухла или бетонен блок може да изпълни ролята на материал за възстановяване на режещия ръб.
Процедурата е следната:
-
Проверете дали дискът няма пукнатини, деформации или други повреди.
-
Закрепете стабилно абразивния материал.
-
Направете няколко плитки среза с лек натиск.
-
Оставете диска да се охлади според инструкциите на производителя.
-
Проверете резултата чрез пробен срез в материала, за който е предназначен.
Не е необходимо да прорязвате цялата тухла. Целта е да се обработи режещата периферия, а не да се отнема голямо количество материал.
Важно: Не всеки вид тухла или бетон е подходящ. Търсим материал, който е достатъчно абразивен, за да отстрани загладената матрица, без да причинява прекомерно износване.
За фини дискове за гранитогрес специализираният камък е по-предвидим избор.
И още нещо — не използвайте този метод, ако производителят на диска не го допуска. Някои специализирани конструкции изискват различна процедура.
Подобни методи за възстановяване са описани и в технически ръководства за диамантени инструменти.
Кога заточването няма да помогне?
Не всеки проблем може да бъде отстранен чрез абразивен блок.
Ако диамантеният слой е напълно износен, дискът е деформиран или има повредени сегменти, той трябва да бъде заменен.
Същото важи при напукване на стоманеното тяло или други структурни повреди.
Никога не се опитвайте да възстановявате повреден диск чрез заточване.
Ако дискът се заглажда многократно след съвсем кратка работа, причината може да е неподходяща свързваща матрица за обработвания материал. В такъв случай смяната с по-подходящ модел е по-разумна от постоянното му възстановяване.
8. Добри практики за по-чист срез и по-дълъг живот на диска
Правилната техника на рязане може да има също толкова голямо значение, колкото качеството на самия диск.
Не упражнявайте прекомерен натиск
Диамантеният диск трябва да реже чрез абразивното действие на зърната, а не чрез силата, с която го притискаме към материала.
Прекомерният натиск води до по-висока температура, по-бързо износване и повишен риск от деформация.
Ако дискът не реже добре, първо проверете дали е подходящ за материала и дали режещият му ръб не е загладен.
Осигурете стабилна опора
При рязане на плочки нестабилната опора е една от причините за вибрации, отчупвания и счупване на материала.
Особено важно е плочката да бъде добре подпряна от двете страни на среза.
При тънки широкоформатни плочи това има още по-голямо значение.
Използвайте правилна техника при видими срезове
При работа с глазирани плочки и гранитогрес качеството на ръба често е по-важно от скоростта.
За по-добър резултат:
-
Използвайте диск, предназначен за фини срезове.
-
Поддържайте равномерно подаване.
-
Избягвайте странично усукване на диска.
-
При необходимост направете предварителен плитък срез по линията, след което продължете с по-дълбоко рязане, ако производителят на диска допуска тази техника.
При ръчно рязане с ъглошлайф особено внимание заслужават началото и краят на среза, където вероятността от отчупване е по-голяма.
Не използвайте режещ диск за странично шлайфане
Това е често срещана практика при обработка на плочки, но не всеки диамантен диск е проектиран да понася странично натоварване.
За заобляне на ръбове, фаски и шлайфане използвайте специализирани диамантени инструменти или дискове, изрично предназначени за такива операции.
Поддържайте диска и машината чисти
След приключване на работа почиствайте натрупаните прах и отпадъчен материал.
При мокро рязане отстранявайте остатъците от шлам и подсушавайте диска преди съхранение.
Периодично проверявайте:
-
Състоянието на режещия ръб.
-
Наличието на пукнатини или деформации.
-
Равномерността на износването.
-
Чистотата на монтажните фланци.
-
Състоянието на предпазителя и закрепването.
При необичайни вибрации спрете работа и проверете причината. Не продължавайте с предположението, че проблемът ще изчезне сам.
Съхранявайте дисковете правилно
Диамантените дискове трябва да се предпазват от удари, огъване и корозия.
Не ги оставяйте свободно между тежки инструменти и материали.
Дори малка деформация на стоманеното тяло може да се отрази на точността на среза и безопасността при работа.
9. Безопасност при работа
Диамантените дискове работят при високи периферни скорости. Неправилната употреба може да доведе до тежки наранявания.
Освен механичните опасности трябва да се отчита и рискът от вдишване на прах.
При рязане на бетон, тухли, гранитогрес и други материали, съдържащи кристален силициев диоксид, могат да се отделят фини частици, които проникват дълбоко в белите дробове.
Затова при сухо рязане използвайте подходяща система за прахоулавяне с предпазен кожух и прахосмукачка, предназначена за строителен прах. При необходимост се използва и подходяща респираторна защита.
Обикновената хартиена маска не е равностойна на сертифициран респиратор, избран според риска.
Американската агенция OSHA разглежда подробно мерките за ограничаване на силициевия прах при работа с ръчни ъглошлайфи, включително използването на водно охлаждане и специализирано прахоулавяне.
Не пренебрегвайте и останалите основни правила:
-
Работете с монтиран предпазител и подходящи предпазни очила или лицев щит.
-
Използвайте защита за слуха.
-
Проверявайте посоката на въртене на диска.
-
Не използвайте диск с повредени или разхлабени сегменти.
-
Не монтирайте диск с неподходящ посадъчен отвор.
-
Не допускайте странично заклинване на диска в среза.
-
Изключвайте машината от захранването преди смяна или проверка на диска.
Особено важно: Никога не охлаждайте прегрял диск чрез внезапно потапяне във вода. Рязката температурна промяна може да причини деформация или повреда.
10. Често срещани проблеми и възможни решения
Следващата таблица може да послужи като бърз справочник при работа.
| Проблем | Възможна причина | Какво да проверим |
|---|---|---|
| Дискът реже много бавно | Загладена матрица или неподходящ диск | Състояние на режещия ръб, материал и работен режим |
| Силно нагряване | Прекомерен натиск, недостатъчно охлаждане | Подаване, охлаждане и съответствие с материала |
| Отчупвания по глазурата | Неподходящ режещ ръб, вибрации | Избор на диск, опора и техника на рязане |
| Неравномерен срез | Деформиран диск, лош монтаж или нестабилна машина | Спрете работа и проверете диска, фланците и машината |
| Много бързо износване | Неподходяща матрица или прекомерно абразивен материал | Спецификация на диска |
| Дискът се заглажда постоянно | Твърде устойчива матрица за обработвания материал | Избор на специализиран диск |
| Силни вибрации | Повреда, неправилно закрепване или нестабилна опора | Незабавно спрете и установете причината |
Таблицата е ориентировъчна. Един и същ симптом може да има няколко различни причини.
Например прегряването невинаги означава, че оборотите са прекалено високи. То може да е резултат от затъпен режещ ръб, неправилно подаване или недостатъчно охлаждане.
Заключение
Правилният избор на диамантен диск не се свежда единствено до неговия диаметър, цена или външен вид.
Режещата конструкция, съставът на свързващата матрица, предназначението и работните обороти определят как дискът ще се държи при конкретния материал.
За фини срезове в гранитогрес и керамика обикновено се търси специализиран диск с непрекъснат или фин турбо ръб. При бетон и зидария често се използват сегментирани конструкции, които осигуряват по-добро отвеждане на отпадъчния материал.
Не по-малко важна е правилната поддръжка.
Диамантен диск, който е загубил режещата си способност, невинаги е износен. Понякога няколко контролирани среза в подходящ абразивен материал са достатъчни, за да се възстанови нормалната му работа.
Най-важното е да разпознаваме кога дискът се нуждае от възстановяване, кога работим с неподходящ инструмент и кога е време той да бъде заменен.
Това спестява не само разходи за консумативи, но и време, усилия и проблеми при изпълнението.